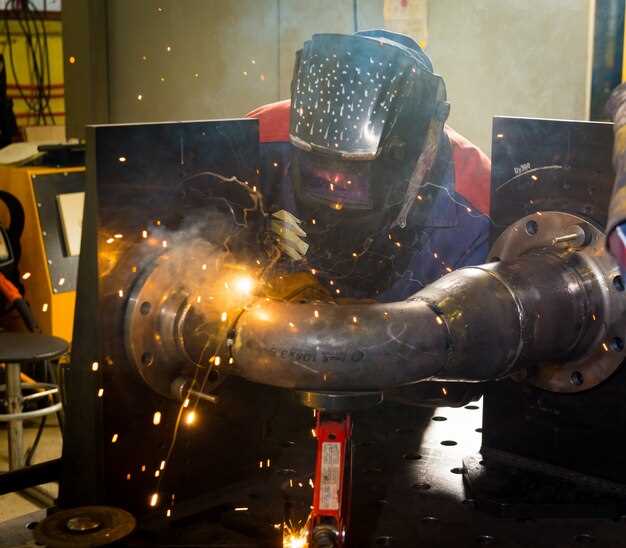
Для успешной сварки порошковой проволокой с использованием полуавтомата без газа, начните с выбора правильной проволоки. Используйте порошковую проволоку, предназначенную для работы в среде без газа, чтобы обеспечить качественное соединение. Проволока должна соответствовать материалу, который вы собираетесь сваривать, чтобы достичь оптимальных результатов.
Следующий шаг – настройка оборудования. Убедитесь, что полуавтомат правильно откалиброван. Установите нужный диаметр проволоки и проверьте натяжение. Это поможет избежать проблем с подачей проволоки и обеспечит стабильный процесс сварки. Регулируйте скорость подачи проволоки в зависимости от толщины материала и типа соединения.
Обратите внимание на параметры сварки. Установите правильный ток и напряжение, основываясь на рекомендациях производителя проволоки. Начните с низких значений и постепенно увеличивайте их, пока не достигнете желаемого качества шва. Не забывайте о расстоянии между горелкой и свариваемыми деталями – оно должно быть оптимальным для предотвращения перегрева и обеспечения хорошего проникновения.
После настройки оборудования проведите тестовую сварку на обрезках материала. Это позволит вам оценить качество шва и внести необходимые коррективы. Обратите внимание на внешний вид шва, его прочность и отсутствие дефектов. При необходимости корректируйте параметры сварки, пока не добьетесь идеального результата.
Подготовка оборудования и установка параметров для сварки порошковой проволокой без газа
Проверьте наличие всех необходимых компонентов: полуавтомат, порошковая проволока, сопло и электроды. Убедитесь, что полуавтомат настроен на работу с порошковой проволокой, так как это требует специфических параметров.
Настройте подачу проволоки. Оптимальная скорость подачи составляет 3-5 м/мин. Проверьте, чтобы проволока свободно проходила через сопло, без заеданий. Регулировка давления подачи поможет избежать перегрева и перегиба проволоки.
Установите параметры сварки. Для порошковой проволоки без газа рекомендуется использовать ток в диапазоне 150-250 А, в зависимости от толщины материала. Для тонких листов (до 3 мм) подойдет ток около 150 А, для более толстых (от 5 мм) увеличьте до 250 А.
Настройте напряжение. Оно должно находиться в пределах 18-25 В. Более высокое напряжение увеличивает проникающую способность, но может привести к образованию брызг. Найдите баланс, который подходит для вашего проекта.
Проверьте защитное сопло. Оно должно быть чистым и без повреждений. Используйте сопло с диаметром, соответствующим диаметру проволоки. Это обеспечит стабильный поток газа и защитит сварочную зону от загрязнений.
Перед началом сварки проведите тестовые швы на обрезках материала. Это поможет настроить параметры и убедиться в правильности выбранных значений. Обратите внимание на качество шва: он должен быть ровным и без пор.
После завершения настройки оборудования, убедитесь, что все соединения надежны, а проволока правильно намотана. Это предотвратит возможные проблемы во время работы. Теперь вы готовы к сварке порошковой проволокой без газа.
Выбор и подготовка сварочного аппарата без газа
Обратите внимание на мощность аппарата – она должна соответствовать толщине свариваемого материала. Обычно для листов до 4 мм хватает аппаратов с силой тока около 150-200 А. Для более толстых изделий выбирайте устройства с током 250 А и выше.
Проверьте наличие режима работы в полуавтоматическом режиме без подачи газа. Именно такой режим нужен для сварки порошковой проволокой без газа, поэтому убедитесь, что аппарат умеет правильно его реализовать.
Обратите внимание на качество электродных цепей и наличие дополнительных функций: автоматическая стабилизация тока, возможность регулировки силы тока, защита от перегрева. Чем больше настроек и функций, тем легче подобрать оптимальные параметры для разных условий работы.
Подготовка включает в себя очистку и проверку всех соединений, чтобы обеспечить стабильное качество сварки. Осмотрите кабели и соединительные разъемы на наличие повреждений и при необходимости замените их.
Проверьте наличие и исправность элементов системы подачи порошка: ведра или лотка, шлангов и мембранных насосов. Все должно быть чистым и работоспособным, чтобы порошок подавался равномерно и без задержек.
Перед началом работы выполните короткий тест, установите нужные параметры тока и подачи порошка. Это поможет определить, насколько правильно настроено оборудование и устранить возможные неполадки.
Настройка режима сварки: параметры подачи, напряжения и скорости
Установите параметры подачи проволоки на уровне 3-5 м/мин для достижения стабильной дуги. Это значение может варьироваться в зависимости от толщины материала и типа проволоки. Проверьте, чтобы проволока подавалась равномерно, без заеданий.
Настройте напряжение на уровне 15-20 В. Это значение обеспечивает хорошую дугу и минимизирует брызги. Если наблюдаются сильные брызги, уменьшите напряжение. Для более толстых материалов может потребоваться увеличение напряжения до 22 В.
Скорость сварки должна составлять 20-30 см/мин. При увеличении скорости сварки может возникнуть недостаток проплавления, а при снижении – перегрев. Регулируйте скорость в зависимости от толщины и типа свариваемого материала.
Проверьте настройки на небольшом образце материала перед началом основной работы. Это позволит вам убедиться в правильности выбранных параметров и избежать ошибок в процессе сварки.
Регулярно контролируйте качество шва. Если шов выглядит неравномерным или имеет поры, пересмотрите настройки подачи, напряжения и скорости. Корректируйте параметры по мере необходимости для достижения оптимального результата.
Обеспечение стабильной подачи порошка и контроль его расхода
Регулярно проверяйте систему подачи порошка на наличие засоров. Используйте фильтры, чтобы предотвратить попадание посторонних частиц в механизм. Это поможет избежать перебоев в подаче и обеспечит равномерное распределение порошка.
Настройте скорость подачи порошка в зависимости от типа сварочного процесса и используемого материала. Для этого используйте регуляторы, которые позволяют точно контролировать расход. Оптимальная скорость подачи зависит от диаметра проволоки и толщины свариваемых материалов.
Проверьте герметичность системы подачи. Убедитесь, что все соединения надежны, чтобы избежать утечек порошка. Используйте уплотнители и прокладки, чтобы минимизировать риск потерь.
Регулярно очищайте и обслуживайте оборудование. Это включает в себя смазку движущихся частей и замену изношенных деталей. Чистота и исправность системы подачи напрямую влияют на стабильность работы.
Используйте датчики для мониторинга расхода порошка в реальном времени. Это позволит вам быстро реагировать на изменения и корректировать параметры процесса. Установка датчиков поможет избежать недостатка или избытка порошка во время сварки.
Проводите тестовые сварки с различными настройками, чтобы определить оптимальные параметры для вашего оборудования. Записывайте результаты и используйте их для дальнейшей настройки процесса.
Обратите внимание на условия хранения порошка. Держите его в сухом и защищенном от влаги месте. Влага может негативно сказаться на качестве порошка и его подаче.
Следите за температурой в рабочей зоне. Избыток тепла может повлиять на свойства порошка и его подачу. Обеспечьте хорошую вентиляцию, чтобы поддерживать оптимальные условия.
Организация рабочего пространства и безопасность при работе без газа
Создайте чистую и организованную рабочую зону. Убедитесь, что все инструменты и материалы находятся под рукой. Используйте столы и полки для хранения оборудования, чтобы избежать беспорядка. Разделите пространство на зоны: для подготовки, сварки и очистки.
Обеспечьте хорошую вентиляцию. Работайте в помещении с открытыми окнами или используйте вентиляторы для циркуляции воздуха. Это поможет избежать накопления вредных паров и обеспечит комфортные условия.
Используйте защитное снаряжение. Наденьте сварочную маску с подходящим фильтром, перчатки и защитную одежду. Это защитит вас от искр и ультрафиолетового излучения. Убедитесь, что все защитные элементы в хорошем состоянии.
Обратите внимание на электробезопасность. Проверьте состояние проводов и розеток. Используйте удлинители с защитой от перегрузки. Не допускайте контакта воды с электрическими устройствами.
Создайте план действий на случай аварийной ситуации. Держите под рукой огнетушитель и аптечку. Знайте, как их использовать, и регулярно проверяйте их состояние.
| Элемент | Рекомендации |
|---|---|
| Рабочая зона | Чистота и организация, разделение на зоны |
| Вентиляция | Открытые окна или вентиляторы |
| Защитное снаряжение | Сварочная маска, перчатки, защитная одежда |
| Электробезопасность | Проверка проводов, использование защитных удлинителей |
| План действий | Огнетушитель, аптечка, знание их использования |
Регулярно проверяйте рабочее пространство на наличие потенциальных опасностей. Устраните все лишние предметы, которые могут стать причиной травм. Соблюдение этих рекомендаций обеспечит безопасность и комфорт во время работы без газа.
Процесс сварки и контроль качества без газа при использовании порошковой проволоки
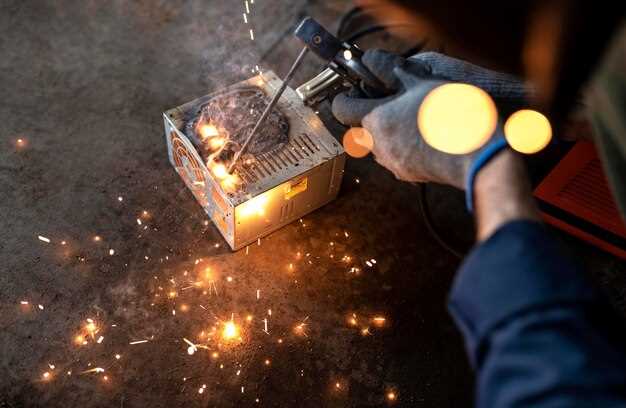
Для достижения качественной сварки без газа с использованием порошковой проволоки, настройте параметры сварочного аппарата. Установите оптимальный ток, который обычно варьируется от 150 до 300 А в зависимости от толщины материала. Проверьте, чтобы скорость подачи проволоки соответствовала выбранному току. Рекомендуемая скорость подачи составляет 3-5 м/мин.
Обратите внимание на расстояние между соплом и свариваемыми деталями. Оно должно составлять 10-15 мм. Это обеспечит стабильный процесс и хорошее качество шва. Используйте правильный угол наклона горелки, который должен быть около 15-20 градусов к вертикали, чтобы обеспечить равномерный прогрев и защиту от загрязнений.
Контроль качества шва начинается с визуального осмотра. Проверьте, чтобы шов был ровным, без пор и трещин. Используйте ультразвуковую или рентгеновскую дефектоскопию для более глубокого анализа. Эти методы помогут выявить скрытые дефекты, которые могут повлиять на прочность соединения.
После завершения сварки проведите термическую обработку, если это необходимо. Это поможет устранить внутренние напряжения и улучшить механические свойства шва. Также рекомендуется провести механические испытания, такие как растяжение и изгиб, чтобы подтвердить прочность соединения.
Регулярно очищайте сварочное оборудование от остатков шлака и загрязнений. Это предотвратит ухудшение качества сварки и продлит срок службы аппарата. Следите за состоянием порошковой проволоки, она должна храниться в сухом месте, чтобы избежать влаги, которая может негативно сказаться на процессе сварки.
Техника выполнения сварочных швов без газа
Используйте правильный режим сварки, чтобы добиться качественного шва. Настройте ток в диапазоне 150-200 А для порошковой проволоки диаметром 1,2 мм. Это обеспечит хорошую проникаемость и минимизирует образование шлака.
Обратите внимание на скорость подачи проволоки. Оптимальная скорость составляет 4-6 м/мин. Слишком высокая скорость приведет к недостаточной плавке, а слишком низкая – к перегреву и деформации шва.
Выбирайте правильный угол наклона горелки. Угол в 15-20 градусов к вертикали позволяет достичь лучшего контроля над процессом и равномерного распределения тепла.
Следите за расстоянием между соплом и поверхностью. Оно должно составлять 10-15 мм. Это поможет избежать перегрева и обеспечит стабильный процесс сварки.
Регулярно очищайте сварочную поверхность от загрязнений. Это улучшит адгезию и качество шва. Используйте щетку или абразивный материал для удаления ржавчины и грязи.
Проводите сварку с постоянной скоростью, избегая резких движений. Это обеспечит равномерное распределение тепла и предотвратит образование трещин.
После завершения сварки дайте шву остыть естественным образом. Не используйте воду или другие методы охлаждения, так как это может привести к образованию трещин и снижению прочности шва.
Проверяйте качество шва визуально и с помощью неразрушающего контроля. Обратите внимание на наличие пор, трещин и других дефектов. Это поможет вам улучшить технику и избежать ошибок в будущем.
Особенности формирования шва и устранение дефектов
Следите за правильным распределением тепла во время сварки, чтобы избежать образования пор и непроваров. Регулярно проверяйте состояние наплавленного слоя и корректируйте параметры сварки, чтобы поддерживать стабильное качество шва.
Для предотвращения образования пор используйте чистую проволоку и обезжиренную поверхность деталей. Не допускайте скопления загрязнений, которые могут вызвать включения и пористость в шве.
Обратите внимание на форму шва: он должен быть равномерным, без заметных провалов или выступов. При обнаружении дефектов аккуратно снимаете поврежденные участки и повторяете сварку в тех же местах, избегая чрезмерного нагрева и перегрева.
К исчезновению трещин ведет правильный режим охлаждения. После сварки дайте шву остывать естественным путем, избегая резких изменений температуры, которые могут привести к возникновению трещин.
Регулярное удаление окалины и остатков сварочной проволоки предотвращает накопление загрязнений и препятствует развитию дефектов на последующих этапах работы.
При появлении крупных пор и включений используйте дополнительные методы контроля, например, ультразвуковой или визуальный осмотр, чтобы своевременно выявить скрытые дефекты и скорректировать технологию.
Обучение навыкам правильной расстановки и учета параметров сварки помогает снизить риск появления дефектов и обеспечить долговечность шва. Постоянная практика и контроль качества позволяют добиться стабильных результатов при эксплуатации полуавтомата без газа.
Методы проверки прочности и качества сварных соединений
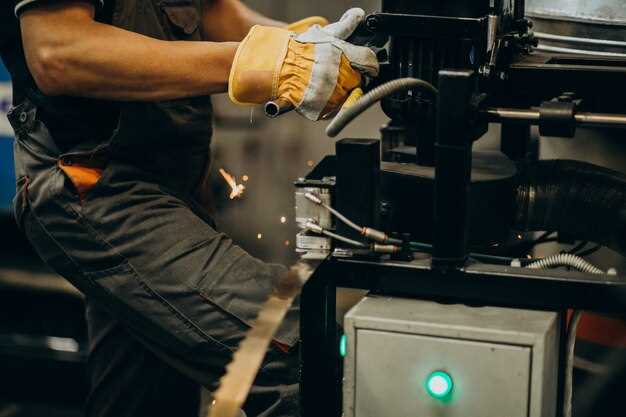
Для проверки прочности и качества сварных соединений применяйте визуальный контроль. Осмотрите швы на наличие трещин, пор, недостатков в форме и размере. Используйте увеличительное стекло для выявления мелких дефектов.
Ультразвуковая дефектоскопия позволяет обнаружить внутренние дефекты. Этот метод подходит для сложных конструкций, где визуальный контроль неэффективен. Убедитесь, что оборудование откалибровано и соответствует стандартам.
Рентгенографический контроль обеспечивает высокую точность. Он позволяет выявить скрытые дефекты, такие как поры и включения. Используйте этот метод для критически важных соединений, где надежность имеет первостепенное значение.
Метод магнитного порошка подходит для проверки сварных соединений из ферромагнитных материалов. Нанесите магнитный порошок на поверхность, затем создайте магнитное поле. Дефекты проявятся в виде скоплений порошка.
Проверка на растяжение и сжатие дает представление о механических свойствах сварного соединения. Измерьте прочность на сжатие и растяжение, чтобы оценить качество шва. Используйте стандартные образцы для точности результатов.
Метод ударного тестирования позволяет оценить ударную вязкость. Это важно для соединений, которые будут подвергаться динамическим нагрузкам. Проведите испытания при различных температурах для получения полной картины.
Советы по повышению производительности и минимизации дефектов
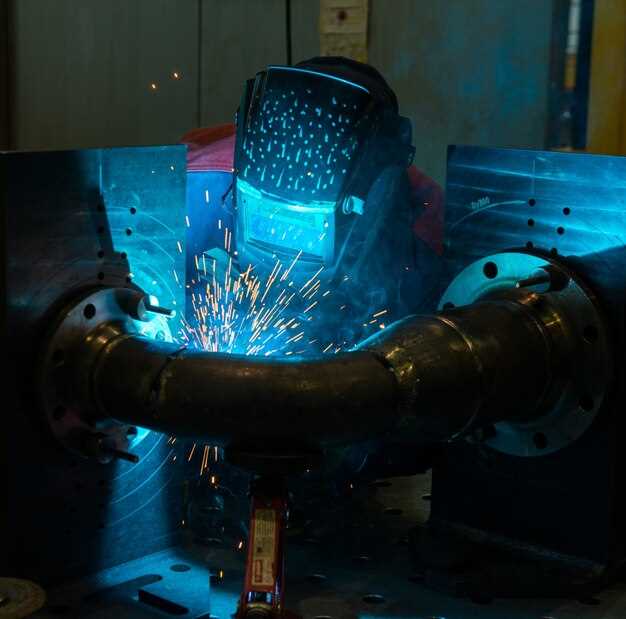
Регулярно проверяйте настройки сварочного аппарата. Убедитесь, что параметры, такие как напряжение и скорость подачи проволоки, соответствуют типу используемой порошковой проволоки. Неправильные настройки могут привести к недостаточной проплавке или образованию шлака.
Используйте качественные расходные материалы. Выбор порошковой проволоки с хорошими характеристиками значительно снижает вероятность дефектов. Обратите внимание на состав проволоки и ее совместимость с основным металлом.
Поддерживайте чистоту рабочего места. Удаляйте загрязнения и ржавчину с поверхности металла перед сваркой. Это улучшает адгезию и снижает риск образования пор.
Регулярно очищайте сопло полуавтомата. Накопление шлака и других загрязнений может ухудшить качество сварного шва. Используйте специальные инструменты для очистки сопел.
Контролируйте температуру окружающей среды. Сварка в холодных условиях может привести к образованию трещин. Если возможно, работайте в помещении или используйте обогреватели.
Проводите тестовые сварки. Перед началом основного процесса выполните несколько пробных швов, чтобы убедиться в правильности настроек и качестве сварки.
| Рекомендация | Описание |
|---|---|
| Проверка настроек | Регулярно настраивайте параметры аппарата в зависимости от проволоки. |
| Качество материалов | Используйте только проверенные порошковые проволоки. |
| Чистота рабочего места | Удаляйте загрязнения с металла перед сваркой. |
| Очистка сопел | Регулярно очищайте сопло от шлака и загрязнений. |
| Контроль температуры | Работайте в оптимальных температурных условиях. |
| Тестовые сварки | Проводите пробные швы для проверки настроек. |
Следуя этим рекомендациям, вы сможете значительно повысить производительность и минимизировать количество дефектов в процессе сварки порошковой проволокой.


